Vad är nålventiler i rostfritt stål och hur de fungerar
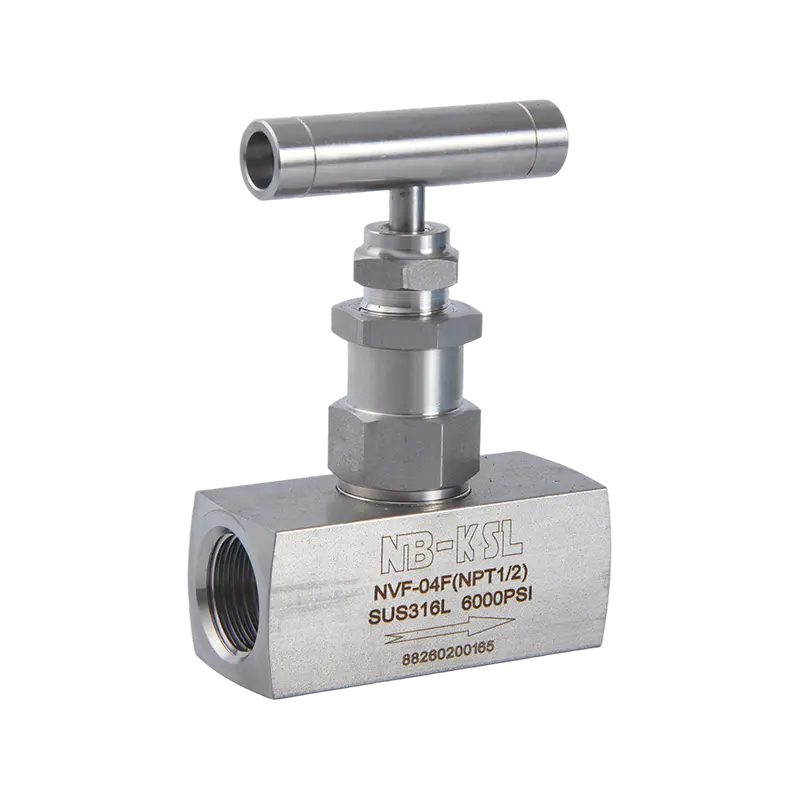
En nålventil styr flödet genom en öppning med litet hål genom att föra fram eller dra in en avsmalnande nålformad skaft in i och ut ur ett precisionsbearbetat säte. När handratten eller manöverdonet roterar, flyttar spindelgängorna det linjärt, vilket öppnar eller stänger gapet mellan nålspetsen och sätet med mycket fin upplösning. Ett helt varv på en typisk nålventilshandratt ändrar spindelpositionen med endast 0,5 till 1,5 mm , vilket ger operatören extremt exakt kontroll över små flödeshastigheter.
Varför rostfritt stål är det bästa materialet för de flesta applikationer
Nålventiler i rostfritt stål dominerar marknaden för nålventiler som används i instrumentering, processkontroll, olja och gas, kemiska, farmaceutiska och marina applikationer eftersom rostfritt stål ger en kombination av egenskaper som inget annat vanligt ventilmaterial matchar:
- Korrosionsbeständighet: Rostfritt stål av kvalitet 316 (den vanligaste kvaliteten för nålventiler) innehåller 16 till 18 % krom, 10 till 14 % nickel och 2 till 3 % molybden, vilket ger utmärkt motståndskraft mot klorider, milda syror och de flesta processkemikalier som förekommer i industriella instrumenteringslinjer.
- Tryckkapacitet: Smidda 316 rostfria nålventilkroppar klassade till 6 000 psi (414 bar) är standard inom instrumenteringstjänst. Högtrycksvarianter når 10 000 till 20 000 psi (690 till 1 380 bar) för hydrauliska och gastestande applikationer.
- Temperaturområde: Nålventiler i rostfritt stål fungerar tillförlitligt från kryogena temperaturer ner till minus 196°C (minus 321°F) med lämpliga sittmaterial, upp till 600°C (1 112°F) i säteskonfigurationer helt i metall.
- Rengörbarhet: Den släta, icke-porösa 316 rostfria ytan motstår bakteriell vidhäftning och kan steriliseras med ånga, vilket gör rostfria nålventiler acceptabla enligt FDA och 3A sanitära standarder inom läkemedels- och livsmedelsproduktion.
- Kompatibilitet med oxygenservice: Efter lämpliga avfettnings- och rengöringsprocedurer är nålventiler av rostfritt stål godkända för syrgas och oxiderande gas där kolstål och mässing är förbjudet.
Rostfria stålsorter som används i nålventiler: 304, 316 och 316L
Inte alla rostfria nålventiler använder samma legering. Kvaliteten påverkar korrosionsprestanda, svetsbarhet och kostnad:
Rostfria stålsorter som används i nålventiler jämfört med sammansättning, korrosionsbeständighet och rekommenderad service | Betyg | Cr % | Ni % | mån % | Nyckelfördel | Rekommenderad service |
| 304 | 18 till 20 | 8 till 10,5 | Inga | Låg kostnad, allmän korrosionsbeständighet | Icke-klorid inlandsprocess, vatten, luft |
| 316 | 16 till 18 | 10 till 14 | 2 till 3 | Klorid- och syrabeständighet | Olja och gas, marin, kemi, instrumentering |
| 316L | 16 till 18 | 10 till 14 | 2 till 3 | Låg kolhalt, motståndskraftig mot svetsnedbrytning | Farmaceutiska, sanitära, svetsade enheter |
Nålventilsätesmaterial och deras effekt på tätning och temperatur
Sätet är tätningsytan som nålspetsen kommer i kontakt med när ventilen är stängd. Sätesmaterialet bestämmer ventilens avstängningskvalitet, temperaturgräns och kompatibilitet med processvätskan:
- PTFE (polytetrafluoretylen): Det vanligaste sitsmaterialet. Ger bubbeltät avstängning vid låga säteskrafter, utmärkt kemisk beständighet mot de flesta vätskor och ett temperaturområde på minus 200°C till plus 200°C . Mjuk nog att anpassa sig till mindre brister i nålens ytor, vilket ger pålitlig avstängning även efter måttligt slitage.
- Nylon (polyamid): Lägre kostnad än PTFE, bra tätningsegenskaper, men temperaturbegränsad till ca plus 120°C och oförenlig med starka syror och många lösningsmedel. Vanligt inom lågpris hydrauliska nålventiler och vattenservice.
- Metall-till-metall (rostfritt stål eller Stellite på rostfritt): Används när temperaturen överstiger PTFE-gränserna eller när processvätskan är inkompatibel med polymersäten. Metallsäten kräver högre sittkrafter och uppnår inte den bubbeltäta avstängningen av mjuka säten vid lågt tryck, utan fungerar tillförlitligt upp till 600°C och vid mycket höga tryck över 10 000 psi. Stellite-faced metallsäten ger betydligt bättre erosion och nötningsmotstånd än ren rostfri-på-rostfri kontakt.
- PEEK (polyetereterketon): Högpresterande polymersäte som erbjuder överlägsen kemisk beständighet mot PTFE-alternativ, dimensionsstabilitet vid temperaturer upp till 250°C och mekanisk styrka som motstår extrudering vid höga sätestryck. Används i gasprovtagningsventiler, kromatografisystem och högtrycksanalysinstrument.
Vad är skillnaden mellan en mätventil och en nålventil?
A mätventil är en specifik typ av nålventil specialdesignad för att ansluta och isolera en tryckmätare (eller tryckgivare) från en processledning. En standard nålventil är en generell flödeskontroll och avstängningsanordning. Förvirringen uppstår eftersom mätventiler använder nålventiler, men de skiljer sig åt i kroppsgeometri, portkonfiguration och avsedd funktion. Att förstå distinktionen förhindrar både underspecifikation (installation av en standard nålventil där en mätventil krävs) och överspecifikation (köp av en mätventil för en flödeskontrollapplikation där det inte ger någon fördel).
Mätventiler: syfte, design och nyckelfunktioner
En manometerventil har tre funktioner: den isolerar tryckmätaren från processen för säker borttagning och utbyte av manometern; den tillhandahåller en luftnings- eller avluftningsport för att göra tryckavlastande på manometersidan innan instrumentet kopplas bort; och den fungerar som en kalibreringsport för att ansluta en referensstandard under kalibreringskontroller. Standardegenskaper hos en mätventil som inte finns på en allmän nålventil:
- Nedre processanslutning: Mätventiler har sitt processinlopp i botten av kroppen, anslutna direkt till processröret eller en uttagspunkt. Mätaren eller sändaren ansluts till den övre porten. Detta vertikala arrangemang säkerställer kondensatdränering och självrening av mätledningen.
- Utloppsport: En liten avtappningsskruv eller extra nålventil på mätventilens kropp gör att instrumentsidan kan ventileras till atmosfären eller en säker dränering innan mätaranslutningen bryts. Detta förhindrar att tekniker utsätts för processtryck eller farlig vätska när man tar bort mätaren.
- Kompakt kaross med anslutningar som standard: Mätventiler tillverkas med standardiserade anslutningar för direkt montering på tryckmätare, sändare och grenrörsblock - vanligtvis 1/4 tum NPT hona på instrumentporten och 1/2 tum NPT hane eller hona på processkopplingen.
- Inbyggd motorhuv och spindel: Motorhuvshuset och spindelmekanismen i mätventilerna är utformade för frekvent drift (öppning och stängning för att isolera mätaren under underhåll) med minimalt slitage, med hjälp av ett höjande handratt som ger en tydlig visuell indikation om öppet eller stängt läge.
Standard nålventiler: Allmän flödeskontrollfunktion
En standard nålventil är främst designad för strypning och exakt flödeskontroll av vätskor och gaser i instrumentslangar, analysutrustning, hydrauliska kretsar och processledningar. Dess viktigaste designprioriteringar är:
- Finflödesjustering: Den långa nålens rörelse (många varv från helt stängd till helt öppen) och liten öppningsdiameter (vanligtvis 1 till 6 mm hål i instrumentstorlekar) tillåter extremt exakt strypning av små flödeshastigheter som skulle vara omöjliga med en kul- eller slussventil.
- Inline installation: Standard nålventiler har en rak- eller vinkelkropp utformad för att installeras i en processlinje, med identiska ändanslutningar på både inlopps- och utloppsportarna.
- Flödesriktningskänslighet: Många nålventiler anger en föredragen flödesriktning (under sätet eller över sätet). Flöde under sätet (underifrån nålspetsen) ger bättre avstängning vid låga tryck och skyddar packningen från processtryck. Flöde över sätet (från ovanför nålspetsen) är att föredra i vissa högtryckstillämpningar för att underlätta avstängning genom att använda processtryck för att få nålen på plats.
Jämförelse sida vid sida: mätventil vs nålventil
Viktiga skillnader mellan mätventiler och standardnålventiler över funktion, design och tillämpning | Funktion | Mätventil | Standard nålventil |
| Primär funktion | Isolera och skydda tryckinstrument | Gasreglage och styr flödeshastigheten |
| Avtappningsport | Ja, standardfunktion | Inte standard |
| Portorientering | Bottenprocess, toppinstrument | Inline eller vinkel (båda ändarna lika) |
| Anslutningsstandardisering | Mätarstandardportar (1/4 NPT instrumentsida) | Processstandardportar (NPT, komprimering, SW) |
| Flödeskontrollförmåga | Endast på/av-isolering | Strypning och avstängning på full räckvidd |
| Typiskt tryckvärde | Upp till 6 000 psi (414 bar) | Upp till 20 000 psi (1 380 bar) |
| Visuell öppen/stäng-indikation | Stigande handratt eller spindelindikator | Endast svängräkning |
| Typisk installation | Direkt under tryckmätare eller sändare | I process- eller instrumentslangkörningar |
Hur man väljer en nålventil: Ett komplett urvalsramverk
Att välja fel nålventil för en applikation är en av de vanligaste orsakerna till för tidigt ventilfel, systemläckor och processkontrollproblem. Det korrekta tillvägagångssättet fungerar genom sex parametrar i följd, och ingen kan hoppa över utan att riskera en missmatchning.
Steg 1: Definiera processvätskan och dess egenskaper
Vätskan i kontakt med ventilhuset, nålspetsen, sätet och packningen avgör varje materialval i urvalet:
- Vätskefas: Är vätskan en vätska, gas eller ånga? Gasservice kräver att ventilen håller avstängning mot media med mycket låg viskositet som lättare hittar den minsta läckagevägen än vätskor. Steam-tjänst ovan 180°C eliminerar PTFE-säten och kräver metall-till-metall-säten.
- Kemisk kompatibilitet: Kontrollera att varje fuktat material (kropp, nål, säte, packning, stampackning, tätningar) är kompatibel med vätskan. För frätande vätskor är 316 rostfritt standard. För koncentrerade syror, klorerade lösningsmedel eller halogenerade vätskor, konsultera en kemisk kompatibilitetstabell och överväg Hastelloy C-276 kroppsmaterial eller PTFE-fodrade kroppar för extrema fall.
- Viskositet: Vätskor med hög viskositet (över 500 cSt) skapar höga tryckfall över den lilla ventilöppningen och kan kräva en större öppningsstorlek för att uppnå den nödvändiga flödeshastigheten. Vätskor med mycket hög viskositet över 5 000 cSt kanske inte strömmar genom standardinstrumenteringsnålventilöppningar och kräver processventiler med större flödespassager.
- Nötningsinnehåll: Uppslamningar, sandladdade vätskor och vätskor som bär hårda partiklar eroderar nålspetsar och säten. För abrasiv service, välj ventiler med härdade Stellite-vända nålar och säten, klassade för erosionsbeständig service, eller överväg att flytta nålventiler till punkter i systemet där vätskan är ren.
Steg 2: Bekräfta tryck- och temperaturkraven
Tryck- och temperaturklassificeringen måste överskrida de maximala driftsförhållandena med en tillräcklig säkerhetsmarginal. Den kritiska regeln: både det maximala driftstrycket och den maximala driftstemperaturen måste ligga inom ventilens samtidiga klassificering, eftersom tryckvärdena vanligtvis är temperatursänkta för förhöjda temperaturer:
- En nålventil klassad 6 000 psi vid 38°C (100°F) kan nedsättas till 4 500 psi vid 200°C . Verifiera alltid tillverkarens tryck-temperatur (P-T) kurva vid den faktiska driftstemperaturen.
- För hydrauliska och trycktestande tillämpningar med vatten eller olja vid omgivningstemperatur, högtrycksnålventiler klassade till 10 000 psi (690 bar) är vanliga och lätt tillgängliga i 316 rostfritt.
- För kryogen service (flytande kväve, LNG, flytande syre), verifiera att både kropps- och stammaterial har dokumenterad slagseghet vid lägsta driftstemperatur. Austenitiska rostfria stål (304 och 316) bibehåller tillräcklig seghet mot minus 196°C ; Kolstålventiler är inte acceptabla för kryogen service.
Steg 3: Bestäm den erforderliga flödeskoefficienten (Cv)
Flödeskoefficienten Cv (eller Kv i metriska enheter) definierar hur mycket flöde som passerar genom den helt öppna ventilen vid ett definierat tryckfall. För nålventiler som används vid strypning beräknas erforderlig Cv från kravet på flödeshastighet och tryckfall:
För vätskor: Cv = Q × √(SG / ΔP)
Där Q är flödet i US gallons per minut, är SG vätskans specifika vikt i förhållande till vatten, och ΔP är tryckfallet i psi. För att det kontrollerade flödet ska falla i den känsliga mittdelen av nålventilens rörelse (inte vid den yttersta spetsen av nålen där kontrollupplösningen är dålig), välj en ventil vars maximala Cv är ungefär 3 till 5 gånger erforderligt Cv vid normalt flöde . Detta placerar arbetspunkten vid ungefär 20 till 30 % av helt öppet, där nålventilens styrbarhet är bäst. Nålventiler har mycket låga Cv-värden genom design: en typisk 1/4 tum NPT instrumenteringsnålventil har ett maximalt CV på ungefär 0,3 till 0,8 , vilket gör dem lämpliga för exakt lågflödeskontroll snarare än strypning med hög volym.
Steg 4: Välj Avsluta anslutningar
Nålventiler finns med flera ändanslutningstyper och valet måste matcha både intilliggande slangar eller rör och tryckklass:
- NPT-gängad (National Pipe Thread Taper): Den vanligaste anslutningen för instrumenteringsnålventiler i Nordamerika. Storlekar från 1/8 tum till 1 tum NPT . Kräver PTFE-tejp eller rörtätningsmedel på gängorna. Maximal tryckkapacitet upp till 6 000 psi för små NPT-anslutningar i rostfria ventilhus.
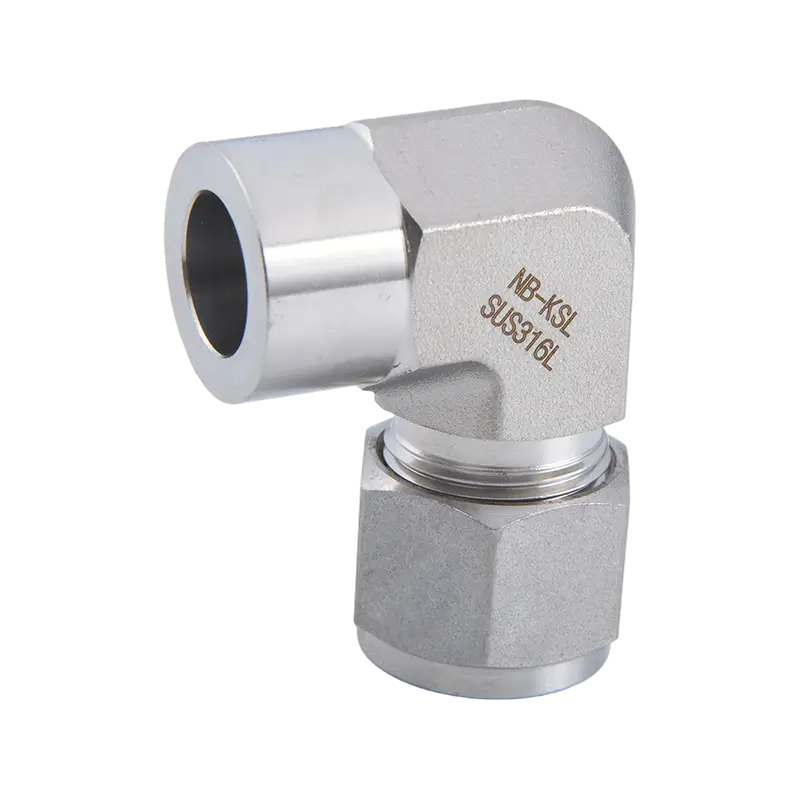
- Kompressionskoppling (Swagelok-typ eller Parker A-Lok): För instrumentslanganslutningar i rostfritt eller annat rörmaterial. Kompressionskopplingarna biter in i rörets ytterdiameter, vilket skapar en läckagefri anslutning utan gängning. Betygsatt till 3 000 till 10 000 psi beroende på rörstorlek och material. Standard för analysinstrument, gaskromatografilinjer och laboratorieutrustning.
- Hylssvets (SW): Ventilkroppen skjuts över röränden och skarven kälsvetsas. Krävs i högtrycks- och högtemperaturprocessrör där gängade anslutningar är förbjudna enligt kod. ASME B31.3 processrör använder vanligen hylsa svetsnålventiler i klass 1500 och klass 2500 tryckklass service.
- Stumsvets (BW): Ventilhuset har släta rörändar som är stumsvetsade i rörledningen. Används för rörledningar med högsta tryck och högsta temperatur där ingen mekanisk skarv är acceptabel. Vanligt i kraftverksinstrument rotventilinstallationer.
- BSPP eller metriska trådar: Standard på marknaderna i Europa och Asien och Stillahavsområdet. BSPP (British Standard Parallel Pipe) är en parallell gänga som tätar på en yta eller bunden bricka snarare än på gängkonan, vilket ger en återanvändbar läckagesäker anslutning utan tätningsmedel när den används med lämpliga tätningsbrickor.
Steg 5: Välj rätt förpackningstyp
Spindelpackningen tätar det ringformiga gapet mellan den roterande spindeln och ventilhusets huv, vilket förhindrar att processvätska läcker ut till atmosfären längs spindeln. Packningsvalet påverkar driftstemperaturområdet, kemisk kompatibilitet och packningsfriktion (som bestämmer handrattens vridmoment som behövs för att manövrera ventilen):
- PTFE packning: Standard för de flesta applikationer. Temperaturområde minus 200°C till plus 200°C . Utmärkt kemisk beständighet, låg friktion (lätt att använda), men kryper med tiden vid förhöjda temperaturer, vilket kräver periodisk efterdragning av tätningsmuttern.
- Grafoil (flexibel grafit) packning: Används för högtemperaturservice över 200°C och för ånga, värmeöverföringsvätskor och applikationer där PTFE skulle vara olämpligt. Temperaturklassning upp till 550°C i icke-oxiderande tjänst. Högre friktion än PTFE, vilket kräver mer kraft för att manövrera ventilhandratten.
- Metallbälgtätning: En svetsad metallbälg ersätter den traditionella packningen helt och hållet och ger en hermetiskt tillsluten skaft som har noll flyktiga utsläpp. Krävs av EPA Method 21-föreskrifter för tjänst med mycket flyktiga organiska föreningar (VOC). Bälgtätade nålventiler är betydligt dyrare men eliminerar packningsläckage som ett felläge helt.
Steg 6: Verifiera kroppstyp och särskilda servicekrav
Utöver kärnparametrarna måste flera applikationsspecifika krav bekräftas:
- Vinkel kontra rak kropp: Vinkla nålventiler har en 90-graders flödesväg genom kroppen och är att föredra där processrören närmar sig ventilen från en riktning och går ut vinkelrätt (vilket eliminerar en rörkrök). Raka kroppar minimerar tryckfallet och är standard för inline strypning.
- Stigande kontra icke-stigande stam: En stigande spindel rör sig uppåt när ventilen öppnas, vilket ger en tydlig visuell positionsindikation och förhindrar slitage på spindelgängorna från att rotera under packningsbelastning. Icke-resande stjälkar roterar på plats, vilket är att föredra där höjden är begränsad.
- Låsbart handratt: I säkerhetskritiska applikationer där ventilläget måste säkras mot obehörig justering, förhindrar låsande handrattar eller trådtätning manipulering utan nyckel eller brytning av trådtätningen.
- Överensstämmelse med NACE MR0175/ISO 15156: Olje- och gastillämpningar i sur service (miljöer som innehåller vätesulfid) kräver material som motstår sulfidspänningssprickning. NACE-kompatibla rostfria nålventiler använder kontrollerad kemi och hårdhet för alla våta komponenter för att uppfylla standarden. Verifiera NACE-efterlevnaden uttryckligen när du köper ventiler för sur service.
Hur man stoppar en nålventil från att läcka: Diagnostisera och åtgärda varje läckagetyp
En läckande nålventil går sönder på en av tre platser: genom skaftet (extern packningsläcka), genom sätet (inre läcka eller läcka på processsidan förbi den stängda nålen) eller genom kroppsanslutningarna (gänga eller passningsläcka). Varje typ har en distinkt diagnos- och reparationsmetod, och att förväxla dem slösar bort tid och riskerar att göra läckan värre.
Läckagetyp 1: Stampackningsläcka (extern flyktig emission)
En stamtätningsläcka uppträder som vätska som rinner eller imma runt ventilskaftet där det kommer ut från motorhuven, direkt ovanför handratten. Detta är den vanligaste nålventilläckan vid fältservice och kan i de flesta fall stoppas utan att ventilen tas ur drift.
Orsaker:
- PTFE-packning har kallflytat (krupit) över tiden under kompression och temperaturcykler, vilket minskar kontaktspänningen på skaftet
- Packningen har försämrats av kemiskt angrepp från processvätskan
- Tätningsmuttern drogs aldrig åt till rätt specifikation under den första installationen
- Ventilskaftet har utvecklat ett slitspår där det kommer i kontakt med packningen, vilket ger en läckageväg även när själva packningen är intakt
Så här stoppar du en stamtätningsläcka:
- Första försöket: Dra åt packmuttern. De flesta nålventiler har en packningsmutter (även kallad glandmutter) som trycker ihop packningen mot skaftet. Dra åt packningsmuttern med lämplig skiftnyckel ett kvarts varv (90 grader) medurs medan ventilen är i drift under normalt arbetstryck. Kontrollera om det finns läckor efter varje steg. Överskrid inte ett helt varv (360 grader) total åtdragning utan att kontrollera ventilens manövermoment, eftersom överdragen packning gör ratten svår att vrida och påskyndar skaftslitaget.
- Om åtdragning stoppar läckan: Anteckna antalet applicerade packmuttervarv. Om mer än ett helt varv krävdes för att stoppa läckan har packningen komprimerats avsevärt och kommer att behöva bytas ut inom en snar framtid. Schemalägg packningsbyte vid nästa underhållstillfälle.
- Om åtdragningen inte stoppar läckan eller ventilen blir för styv för att fungera: Packningen måste bytas ut. Detta kräver tryckavlastning av ventilen, isolering av den från både uppströms och nedströms tryck och avlägsnande av packningsmuttern och gammal packning med hjälp av en packningshacka eller extraktor. Installera ny packning av samma typ och storlek som specificerats av ventiltillverkaren, smörj spindeln lätt med ventiltillverkarens rekommenderade smörjmedel (ofta PTFE-fett), sätt tillbaka och dra åt packningsmuttern till tillverkarens specificerade vridmoment.
- Om själva stammen är skårad eller räfflad: Skaftet måste bytas ut tillsammans med packningen, eftersom en skadad skaftyta kommer att göra att den nya packningen läcker omedelbart. I allvarliga fall av skaftkorrosion eller skåror kan hela ventilhuset behöva bytas ut.
Läckagetyp 2: Sätesläcka (flöde genom stängd ventil)
En sätesläcka tillåter flöde att passera genom ventilen även när handratten är helt åtdragen stängd. Det detekteras genom att observera flödet på nedströmssidan av en annars stängd ventil, eller genom att mäta nedströms tryckökning i ett slutet system. Säte läcker in nålventiler i rostfritt stål har tre huvudorsaker:
- Erosion eller skada på sätet: Det mjuka PTFE- eller nylonsätet har eroderats av nötande partiklar, kavitation eller upprepad stängning mot ett förorenat säte. Även mikroskopiska skåror av sätesytan skapar en läckbana som går förbi kontaktlinjen nål-till-säte.
- Skada på nålspetsen: Den härdade rostfria nålspetsen har flisats, korroderats eller plastiskt deformerats genom överstängning (stängning av ventilen med hög hastighet eller för stort stängningsmoment). En skadad nålspets kan inte bilda en hel 360-graders tätningslinje med sätet.
- Främmande material på sätet: En partikel som fångas mellan nålen och sätet under stängning förhindrar att den sitter fast. Detta är ofta tillfälligt och löses genom att ventilen öppnas en kort stund för att spola partikeln och sedan försiktigt stänga den igen.
Så här stoppar du en sätesläcka:
- Spola sätet: Öppna ventilen helt under en kort period för att rensa bort eventuella partiklar från sätesområdet, stäng sedan långsamt igen med endast ett stadigt handtryck. Använd inte en skiftnyckel på handratten för att tvinga ventilen att stängas, eftersom detta krossar och skadar mjuka säten permanent.
- Byt ut sätet: De flesta nålventiler med utbytbara PTFE-säten kan sättas tillbaka genom att göra ventilen trycklös, ta bort skaftet och nålenheten, dra ut den gamla sätesinsatsen och trycka in ett nytt säte. Tillverkarens sätesbytessatser inkluderar rätt sätesdimensioner och instruktioner. Efter sätesbyte, stäng ventilen för hand tills motstånd känns och verifiera bubbeltät avstängning med ett läckagetest.
- Byt ut ventilen: Om ventilhusets säte avsmalnar eller nålspetsen är skadad (korroderad, gropad eller sönderskuren i en metallsätesventil), är återplacering genom att lappa nålen och sätet med ventilslipmassa möjlig för metallsätade ventiler. För nålventiler för mjukt sittande instrumentering kräver dock ett skadat kroppssäte vanligtvis ett fullständigt ventilbyte, eftersom precisionsbearbetning av sätesavsmalningen i fält inte är praktisk.
Läckagetyp 3: Anslutningsläcka (gänga eller passningsläcka)
En anslutningsläcka uppstår vid kopplingen mellan ventilhuset och den intilliggande rörkopplingen eller rörkopplingen, inte vid spindeln eller genom sätet. Detta är en läckande koppling, inte en läckande ventil. Orsaker och åtgärder:
- NPT gängläcka: Otillräckligt tätningsmedel på gängan, korsgängad anslutning eller otillräckligt gängingrepp (färre än fyra till fem inkopplade gängor i NPT). Åtgärd: ta bort trycket, koppla bort, applicera ny PTFE-tejp (minst 3 till 4 lindningar i gängrotationsriktningen) eller applicera gängtätningspasta och återanslut med korrekt vridmoment. En 1/4 tum NPT hangänga ska dras åt 12 till 15 Nm (9 till 11 ft-lb) efter handåtdragning, vanligtvis 2 till 3 varv efter handåtdragning.
- Kompressionskopplingsläcka: Hylsan var inte helt pressad vid den första installationen, eller så var slangen inte helt införd i ventilhusets stopp före åtdragning. Åtgärd för en ny installation: gör om beslaget genom att dra åt muttern ytterligare ett kvarts varv förbi punkten för fast motstånd . För en tidigare gjord och efterdragen anslutning, byt ut hylsan och upprepa installationsproceduren med det nya röret rakt skuret och helt på plats innan du drar åt.
- Svetsanslutningsläcka: Ett nålhål eller spricka i kälsvetsen vid en hylsa-svetsanslutning indikerar otillräcklig svetspenetration eller svetsporositet. Detta kräver omsvetsning efter slipning av det defekta området och är ett jobb för en certifierad svetsare enligt ASME B31.3 eller tillämpliga rörledningskrav.
Förebyggande metoder som eliminerar de flesta nålventilläckor innan de börjar
- Använd aldrig en skiftnyckel på handratten för att tvinga ventilen att stängas. Nålventiler är utformade för att stängas endast med handtryck. Åtdragning av skiftnyckel krossar mjuka säten och skär nålspetsar, vilket garanterar sätesläckor inom en kort tids användning.
- Backa ett kvarts varv efter helt stängning. I vissa konstruktioner avlastar detta överdriven skaftbelastning och förhindrar att det mjuka sätet kallflyter under långvarig tryckbelastning, vilket gör det lättare att öppna ventilen igen och förlänger sätets livslängd.
- Installera ventilen med rätt flödesriktning. Att manövrera en flödesriktningskänslig nålventil bakåt (flöde över sätet när designen kräver flöde under sätet) kan göra att packningen trycksätts direkt, vilket påskyndar packningsläckaget. Kontrollera tillverkarens flödespilmarkering på kroppen.
- Använd inte nålventiler för on-off service vid hög frekvens. Nålventiler är designade för sällsynt justering eller strypning, inte som isoleringsventiler som cyklas många gånger per dag. Frekvent drift påskyndar slitaget på sätet och packningen. För hög-cykel on-off service, använd en kulventil och installera nålventilen endast för slutflödestrimning.
- Dra åt packmuttrarna enligt specifikationen under installationen. En betydande andel av packningsläckorna uppstår på grund av att packningen inte dragits åt tillräckligt i det inledande installationsskedet. Efter att ha installerat en ny nålventil, dra åt packningsmuttern till tillverkarens specificerade vridmoment och kontrollera sedan igen efter den första driftstryckcykeln, eftersom termisk expansion under initial trycksättning orsakar initial packningskompression som kan kräva en liten extra åtdragning.
Nålventilapplikationer i rostfritt stål efter bransch och servicetyp
Att förstå var och varför nålventiler i rostfritt stål specificeras i olika branscher hjälper både köpare och ingenjörer att fatta säkrare valbeslut och känna igen när en nålventil är och inte är den lämpliga tekniken.
Olja och gas: Tillämpningar av brunnhuvud, instrument och provsystem
Olje- och gasindustrin är den största enskilda marknaden för nålventiler i rostfritt stål. Applikationer inkluderar:
- Instrument rotventiler: Den första isoleringsventilen mellan processröret och instrumentets uttag. Dessa ventiler måste isoleras på ett tillförlitligt sätt under fullt processtryck och temperatur samtidigt som de kan användas av en tekniker under rutinmässigt instrumentunderhåll. 316 rostfria nålventiler med hylssvets eller NPT-anslutningar är standard för tryck upp till Klass 1500 (2 575 psi vid 38°C) .
- Exempel på konditioneringspaneler: Gas- och vätskeprovströmmar från processledningar konditioneras (filtrerade, tryckreducerade, temperaturkontrollerade) genom paneler som innehåller flera nålventiler för flödesjustering, blockerings- och avtappningsisolering och reningsanslutningar. Nålventilerna måste hantera ett brett utbud av provvätskor inklusive kolväten, H₂S-innehållande gaser och surt kondensat.
- Kalibreringsanslutningar för mätning av sladd: Nålventiler ger exakt flödeskontroll för kalibreringsvätskeinsprutning i skattemätningssläden, där ±0,1 % volymetrisk noggrannhet krävs för kolväteförvarsöverföring.
Kemiska och farmaceutiska: Precisionsdosering och sanitära krav
- Katalysatordosering: Exakt tillsats av flytande eller gasformiga katalysatorer till reaktorer vid kontrollerade mycket låga flödeshastigheter kräver nålventiler som kan bibehålla stabila spjälllägen över dagar eller veckor. 316L rostfritt med PEEK-säten hanterar de flesta katalysatorströmmar inklusive organometalliska föreningar och sura katalysatorlösningar.
- Bioreaktor mediatillägg: Farmaceutiska bioreaktorer kräver steril tillsats av näringsämnen, pH-justeringskemikalier och antiskummedel genom nålventiler som kan ångsteriliseras på plats (SIP) utan demontering. 316L rostfritt med elektropolerade invändiga ytor och PTFE-packning är standardspecifikationen för bioprocessnålventiler.
- Laboratorie- och analysutrustning: HPLC-system (high-performance liquid chromatography), gaskromatografer och masspektrometrar använder miniatyrventiler av rostfritt stål med kompressionsrörkopplingar för att styra mobilfas- och bärgasflöden vid flödeshastigheter från 0,01 till 10 ml per minut .
Kraftproduktion och HVAC: Ånga och högtemperaturapplikationer
- Kemikaliedosering för pannan: Korrosionsinhibitorer, syreavlägsnare och avkalkningskemikalier injiceras i pannans matarvattensystem genom rostfria nålventiler som stryper små kemikalieflöden mot pannsystemets tryck på 10 till 150 bar .
- Ångfälla bypass: Nålventiler installerade som bypass-vägar runt ångfällor tillåter manuell dränering och ventilering av ångfällans kretsar under driftsättning och underhåll, utan att ta fällan ur drift.
- Kylvattenbehandling: HVAC-kylt vatten och kondensorvattensystem använder rostfria nålventiler i doseringspaneler för kemisk behandling för insprutning av biocider, avlagringshämmare och korrosionsinhibitorer i de slutna systemen.
Underhållsschema för nålventil i rostfritt stål och bästa praxis
Rostfria nålventiler i kritisk instrumentering och processkontroll kräver ett strukturerat underhållsprogram för att säkerställa fortsatt läckagefri drift och tillförlitlig avstängningsprestanda. Följande schema representerar bästa praxis för ventiler i kontinuerlig processtjänst.
Rutininspektion: Månatlig eller under normala processomgångar
- Inspektera visuellt alla skaftområden för gråt eller fläckar som indikerar packningsläckage. Gasläckor kan upptäckas med en lämplig läckagedetektionslösning (tvålvatten eller kommersiell läckdetektorspray) applicerad runt förpackningsområdet.
- Verifiera att handrattarna är korrekt placerade (öppna ventiler ska vara i det läge som fastställts under idrifttagningen; stängda ventiler ska sitta helt utan överdriven kraft).
- Kontrollera att packmuttrarna har lossnat på grund av vibrationer. I miljöer med hög vibration förhindrar låsbrickor eller vibrationsdämpande packmuttrar självlossning av packboxen.
Årligt underhåll: Förpackningsinspektion och utbyte
- Mät packmutterns position mot referensmärken som gjordes vid installationen. Om packmuttern har avancerat mer än ett halvt varv från sin ursprungliga position har packningen komprimerats avsevärt och byte under nästa planerade avstängning rekommenderas.
- Inspektera tillgängliga skaftytor för korrosion, gropbildning eller skåror med en upplyst förstoringsglas. Gropdjup större än 0,1 mm på skaftets tätningsyta garanterar skaftbyte.
- Verifiera ventilavstängning genom att stänga helt och kontrollera efter läckage förbi sätet med nedströms tryckövervakning eller bubbeltestmetoder som är lämpliga för tjänsten.
Avstängningsunderhåll: Fullständig demontering och rekonditionering
- Demontera ventilen helt. Inspektera nålspetsen, sätet, skaftet, packningen, packningsmutterns gängor och kroppshål för slitage, korrosion och dimensionsöverensstämmelse.
- Byt ut alla mjuka varor (säte, packning, eventuella O-ringar eller motorhuvspackningar) oavsett skenbart skick. Mjuka varor som har varit i bruk är arbetshärdade och komprimerade från sina ursprungliga dimensioner och närmar sig slutet av sin tillförlitliga livslängd även om de inte är synligt försämrade.
- Utför ett sätes- och packningsläckagetest vid 1,5 gånger det högsta tillåtna drifttrycket (MAWP) med testvätskan specificerad i ASME B16.34 eller tillämplig ventilteststandard innan ventilen åter tas i drift.
Vanliga frågor om nålventiler i rostfritt stål
1. Vad är skillnaden mellan en mätventil och en nålventil?
A mätventil är en specialiserad nålventil utformad speciellt för att isolera en tryckmätare eller tryckgivare från en processledning. Den har en nedre processport, en övre instrumentport och en avtappningsport för säker tryckavlastning innan mätaren tas bort. En standard nålventil är en generell flödeskontroll och strypanordning installerad i en processlinje, med identiska inlopps- och utloppsportar för inline-installation. Båda använder en avsmalnande nålskaftmekanism, men deras kroppsgeometri, portkonfiguration och avsedda service är olika. En mätventil är inte en ersättning för en nålventil vid flödesstrypning, och en standard nålventil saknar den avtappningsport som behövs för säker borttagning av mätaren.
2. Hur väljer jag rätt nålventil för min applikation?
Välj en nålventil genom att arbeta igenom sex parametrar i ordning: först identifiera processvätskan och verifiera den kemiska kompatibiliteten med alla våta material (kropp, nål, säte, packning); för det andra, bekräfta tryck- och temperaturklassificeringen vid faktiska driftsförhållanden med hjälp av tillverkarens P-T-kurva; för det tredje, beräkna den erforderliga flödeskoefficienten Cv och välj en ventil vars maximala Cv är 3 till 5 gånger den erforderliga Cv för att säkerställa drift i det kontrollerbara mellanområdet för nålens rörelse; för det fjärde, välj rätt ändanslutningstyp (NPT, kompression, muffsvets, stumsvets) för intilliggande rör; för det femte, välj förpackningstyp (PTFE för allmän service, grafit för hög temperatur, metallbälg för nollutsläppsservice); För det sjätte, verifiera eventuella speciella krav såsom överensstämmelse med NACE för sur service, sanitära standarder för livsmedels- och läkemedelstjänster eller låsningsbestämmelser för säkerhetskritiska tillämpningar.
3. Hur stoppar jag en nålventil från att läcka vid skaftet?
Att stoppa a stampackningsläcka i en nålventil: Försök först att dra åt packningsmuttern med ett kvarts varv (90 grader) medan ventilen är under normalt arbetstryck, och kontrollera om läckan upphör. Om det slutar, övervaka för återkommande och planera packningsbyte vid nästa underhållstillfälle. Om åtdragning inte stoppar läckan, eller om ventilen blir svår att använda, ta bort trycket och isolera ventilen, ta bort packningsmuttern och dra ut den gamla packningen, inspektera spindelytan för repor eller korrosion (byt ut spindeln om den är skadad), installera en ny packning av rätt typ och storlek från tillverkarens reparationssats, och sätt tillbaka till den specificerade packningen. Använd aldrig en skiftnyckel på handratten för att tvinga ventilen att stängas, eftersom det påskyndar både sätes- och packningsskador.
4. Varför är 316 rostfritt stål det vanligaste materialet för nålventiler?
316 rostfritt stål är det dominerande nålventilmaterialet eftersom dess sammansättning (16 till 18 % krom, 10 till 14 % nickel, 2 till 3 % molybden) ger utmärkt motståndskraft mot kloridgropar, milda syror och de flesta industrikemikalier som skulle korrodera kolstål eller mässingsventiler. Den bibehåller adekvat mekanisk styrka från kryogena temperaturer till cirka 450°C vid långvarig drift, vilket gör den lämplig för den överväldigande majoriteten av industriell instrumentering och processtillämpningar. 304 rostfritt (utan molybden) används i kloridfria miljöer där kostnaden är en prioritet, men 316 är standardspecifikationen för olja och gas, marina, kemiska och farmaceutiska tjänster.
5. Vad får ett nålventilsäte att läcka och kan det repareras?
Nålventilsätesläckor orsakas av tre huvudfaktorer: erosion av det mjuka PTFE- eller nylonsätet av nötande partiklar eller kavitation; skada på nålspetsen från överstängning av ventilen med överdrivet vridmoment; eller främmande material som fastnat mellan nålen och sätet som förhindrar full kontakt. För mjuksittande nålventiler kan sätet ofta bytas ut med hjälp av tillverkarens sätesbyteskit (tillgänglig för de flesta instrumenteringsventiler) utan att hela ventilen byts ut. Om nålspetsen är skadad måste stammen och nålenheten bytas ut. Om ventilhusets sätesavsmalning är skadad i en ventil med metallsäte, kan omläggning av sätet med ventilslipmedel återställa avstängningen; för mjuksittande ventiler med skadat kroppssäte krävs ventilbyte. Stäng alltid nålventilerna för hand för att förhindra sätesskador.
6. Vad är det typiska trycket för en nålventil i rostfritt stål?
Nålventiler i rostfritt stål spänner över ett brett spektrum av tryckklasser beroende på karosskonstruktion och storlek. Standardinstrumenteringsnålventiler med NPT- eller kompressionsröranslutningar är vanligtvis klassade till 3 000 till 6 000 psi (207 till 414 bar) vid omgivningstemperatur. Högtryckssmidda nålventiler för hydrauliska tester, gastester och undervattensapplikationer 10 000 till 20 000 psi (690 till 1 380 bar) . Tryckklasser är temperaturreducerade för service över cirka 100°C, så verifiera alltid tillverkarens tryck-temperaturkurva vid den faktiska driftstemperaturen, inte bara det maximala kallarbetstrycket.
7. Kan nålventiler i rostfritt stål användas för syrgasservice?
Ja, nålventiler i rostfritt stål kan godkännas för syrgasservice, men endast efter specifik förberedelse. All kolvätekontamination (skäroljor, konserverande beläggningar, gängtätningsmedel) måste avlägsnas med en certifierad rengöringsprocedur (vanligtvis lösningsmedelsavfettning följt av varm alkalisk tvätt och verifiering genom UV- eller gravimetrisk analys). PTFE-säten och packning är acceptabla för syrgasservice eftersom PTFE inte antänds lätt. Smörjmedel som används på skaftet måste vara syrekompatibla (silikonfria, specifikt klassade för syre, såsom Krytox eller Halocarbon oil). Den rengjorda ventilen ska förpackas i förseglade plastpåsar med syrekompatibel förpackning fram till installation. Verifiera att det kompletta sammansatta instrumentsystemet är klassificerat för syrgasservice innan du installerar någon komponent.
8. Vad är skillnaden mellan vinkel- och raka nålventilkroppar?
I en rak-genom (inline) nålventil går flödesvägen in i och ut ur ventilkroppen på samma axel, med nålskaftet vinkelrätt mot flödesriktningen. Dessa ventiler ger lägre tryckfall än vinkelventiler och är standardvalet för in-line instrumentslangar. I en vinkelnålventil är inloppet 90 grader mot utloppet, med nålskaftet i linje med en av flödesportarna. Vinkelventiler används där rören ändrar riktning vid ventilplatsen, ersätter en rörkrök och minskar det totala antalet kopplingar i systemet. Vinkelkroppsventiler dränerar också mer fullständigt än raka kroppar när processledningen töms, vilket är viktigt vid sanitär och korrosiv drift där restvätska inte får finnas kvar i ventilhålet.


 1 Zhongxin Yungu Zon D Byggnad 1, Jiangkou Street, Fenghua District, Ningbo City, Zhejiang-provinsen, Kina
 +86-574-88561893 / +86-15057497901
 Upphovsrätt © Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
Grossist tillverkare av rostfritt stål och ventiler