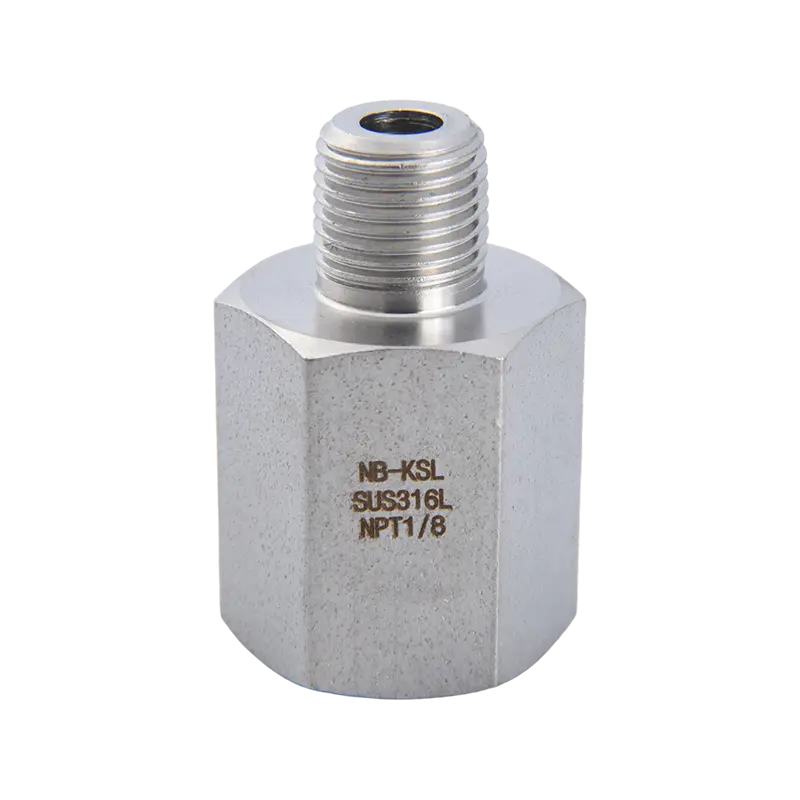
Om du bara kommer ihåg en sak från den här guiden, kom ihåg detta: för de flesta vätesystem som arbetar mellan 350 och 700 bar, 316/316L beslag i rostfritt stål med metall-till-metall eller PTFE-baserade tätningar är det säkraste och mest kostnadseffektiva valet . Undvik mässing, standardkolstål och de flesta elastomertätningar om inte applikationen är strikt lågtrycks- och lågren. Avsnitten nedan förklarar exakt varför, med de data och jämförelser du behöver för att fatta ett säkert köpbeslut.
Innan du dyker in i tekniska detaljer, här är beslutsvägen som täcker ungefär 90 % av industriella val av vätgasarmatur :
Att hoppa över något av dessa tre steg är den vanligaste anledningen till att vätgassystem upplever läckor, försprödningsfel eller för tidig förseglingsförsämring under de första 12–18 månaderna av drift.
Väte är den minsta molekylen som finns, vilket innebär att det tränger igenom och diffunderar in i metallgitter mycket mer aggressivt än naturgas, kväve eller tryckluft. Denna diffusion orsakar väteförsprödning , en mekanism där atomärt väte försvagar korngränserna för en metall, vilket leder till sprickbildning under påfrestning som annars skulle vara väl inom en säker marginal.
Alla metaller reagerar inte på samma sätt. Tabellen nedan sammanfattar hur vanliga beslagsmaterial presterar vid vätgas.
| Material | Vätgasförsprödningsmotstånd | Typiskt maxtryck | Rekommenderad användning |
|---|---|---|---|
| 316/316L rostfritt stål | Utmärkt | upp till 1 000 bar | Högtryckslagring, tankstationer |
| Kolstål | Stackars | Rekommenderas inte över 50 bar | Endast icke-kritisk lågtrycksventilation |
| Mässing / Kopparlegeringar | Stackars to Moderate | Rekommenderas inte för kontinuerlig H2-service | Undvik i vätespecifika kretsar |
| Aluminiumlegeringar (6061-T6) | Bra | upp till 350 bar | Lättvikts, lågcykelmobilapplikationer |
| Duplex/Super Duplex Stål | Utmärkt | upp till 1 000 bar | Vätgasledningar till havs/korrosiv miljö |
Branschstandarder som t.ex ASME B31.12 (Hydrogen Piping and Pipelines) och ISO 19880 begränsar eller utesluter uttryckligen vissa kolstål och kopparlegeringar från högtrycksvätetjänst. Om din beslagsleverantör inte kan bekräfta efterlevnad av någon av dessa standarder, behandla det som en röd flagga snarare än en mindre underlåtenhet.
Atomiskt väte diffunderar in i metallen vid korngränser och mikrodefekter. Under cyklisk tryckbelastning - såsom fyll- och urladdningscyklerna vid en vätgastankstation - accelererar dessa väteatomer sprickinitiering och fortplantning. Ett stål som verkar helt adekvat under ett statiskt trycktest kan fortfarande misslyckas efter några tusen tryckcykler om legeringen är utsatt för sprödhet.
Tätningar går sönder mycket oftare än själva monteringskroppen. Vätets lilla molekylstorlek gör att tätningsmaterial som fungerar perfekt för kväve eller tryckluft kan läcka avsevärt med väte vid samma tryck. Rätt val av tätning beror mycket på tryck, temperatur och hur ofta anslutningen görs och bryts.
| Typ av tätning | Bästa tryckintervall | Återanvändbarhet | Anteckningar |
|---|---|---|---|
| Metall-till-metall (ansiktstätning) | upp till 1 000 bar | Begränsad (ofta för engångsbruk) | Bästa läckagetäthet, kräver exakt vridmomentkontroll |
| PTFE / PCTFE | upp till 700 bar | Måttlig | Låg permeation, bra kemikaliebeständighet |
| FKM (Viton) | upp till 100 bar | Hög | Endast för lågtrycks, icke-kritiska sekundärledningar |
| Nickelpläterad kopparpackning | upp till 900 bar | Engångsbruk | Vanligt i tankstationsautomater |
En användbar tumregel: standard O-ringar av gummi (NBR, EPDM) bör generellt undvikas över 100 bar i vätetjänst, eftersom vätepermeation genom elastomerer ökar kraftigt med trycket, och snabb tryckavlastning kan orsaka "explosiv dekompression" skada på tätningen när fångat väte expanderar inuti gummimatrisen.
Vätekopplingar specificeras vanligtvis mot ett arbetstryck med en säkerhetsfaktor, inte bara ett sprängtryck. De flesta välrenommerade tillverkare designar beslag med en sprängnings-till-arbetstryckförhållande på minst 4:1 , vilket innebär att en armatur som är klassad för 350 bars arbetstryck bör ha ett lägsta sprängtryck runt 1 400 bar.
| Ansökan | Typiskt arbetstryck | Rekommenderat monteringsvärde |
|---|---|---|
| Bränslecellstackrör | 5–15 bar | Minst 50 bar |
| Fordonsförvaring ombord (lätt drift) | 350 bar | 525–700 bar |
| Fordonsförvaring ombord (heavy duty/FCEV-bilar) | 700 bar | 1 000 bar |
| Tankstationsautomatlinjer | 700–875 bar | 1 000 bar |
Välj aldrig en armatur enbart baserat på att matcha ditt arbetstryck. A minsta säkerhetsmarginal på 1,5x systemets maximala driftstryck är en allmänt använd baslinje, och tillämpningar med högre cykler som tankningsautomater garanterar ofta en ännu större marginal på grund av trötthetsskäl.
Utöver material och tätning påverkar själva beslagets mekaniska utformning tillförlitlighet, underhåll och installationskostnad.
Används ofta för instrumentering och mellantrycksvätgasledningar upp till cirka 400 bar. De är enkla att installera och återanvändbara, men kräver noggrann rörförberedelse och är mer känsliga för vibrationsinducerad lossning under långa serviceperioder.
Föredraget för vätesystem med hög renhet och högt tryck, såsom matningsledningar för elektrolysatorer och analysutrustning. Dessa ger utmärkt läckagetäthet - ofta betygsatt nedan 1 x 10⁻⁹ atm·cc/sek heliumekvivalent läckagehastighet — men varje anslutning kräver vanligtvis en ny metallpackning för tillförlitlig tätning.
Det mest läckagesäkra alternativet för permanenta högtrycksvätgasrör. Orbitalsvetsning eliminerar mekaniska tätningspunkter helt, varför det är standardpraxis för permanenta körningar i vätgastankstationer och storskaliga elektrolysanläggningar.
Använd denna checklista som ett sista verifieringssteg innan du gör en inköpsorder för vätgasarmatur:
Att välja vätgaspassning direkt är mycket billigare än att hantera läckor, stillestånd eller säkerhetsincidenter senare. När du är osäker, välj den högre klassade kombinationen av material och tätning — den inkrementella kostnaden är liten i förhållande till risken för fel i ett vätesystem.


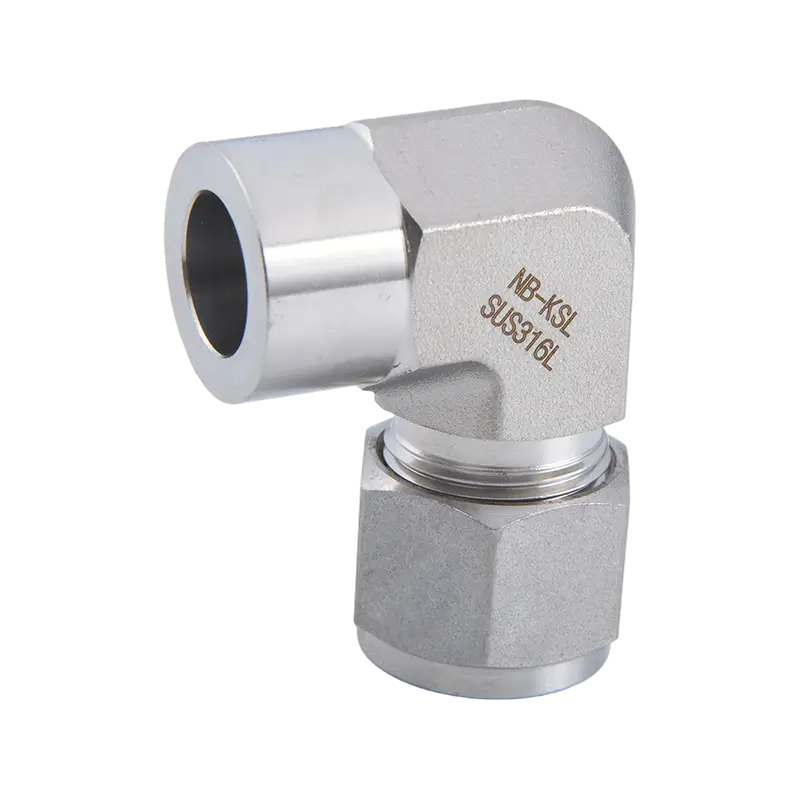
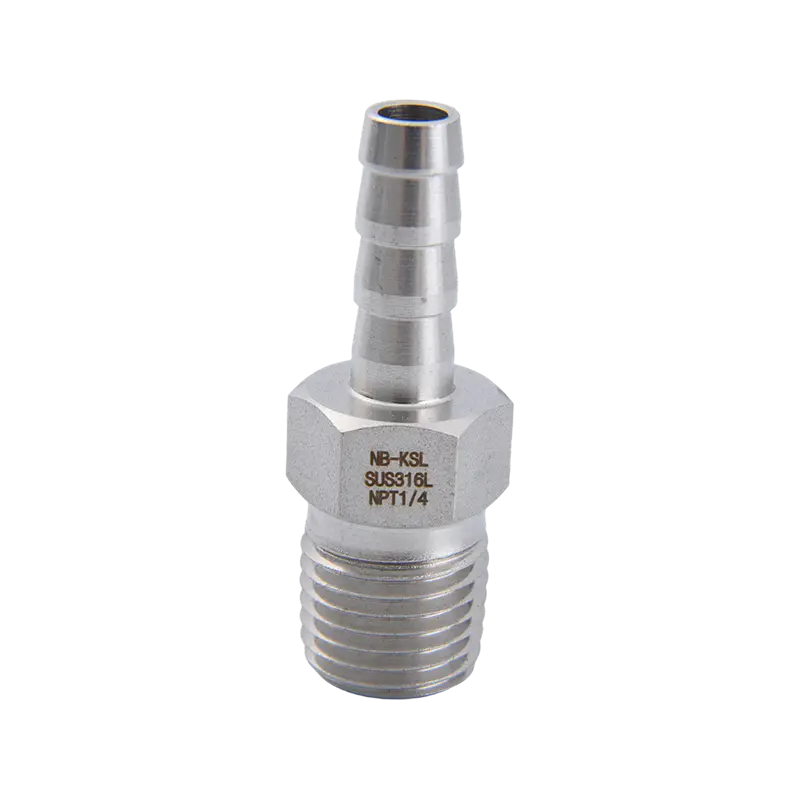
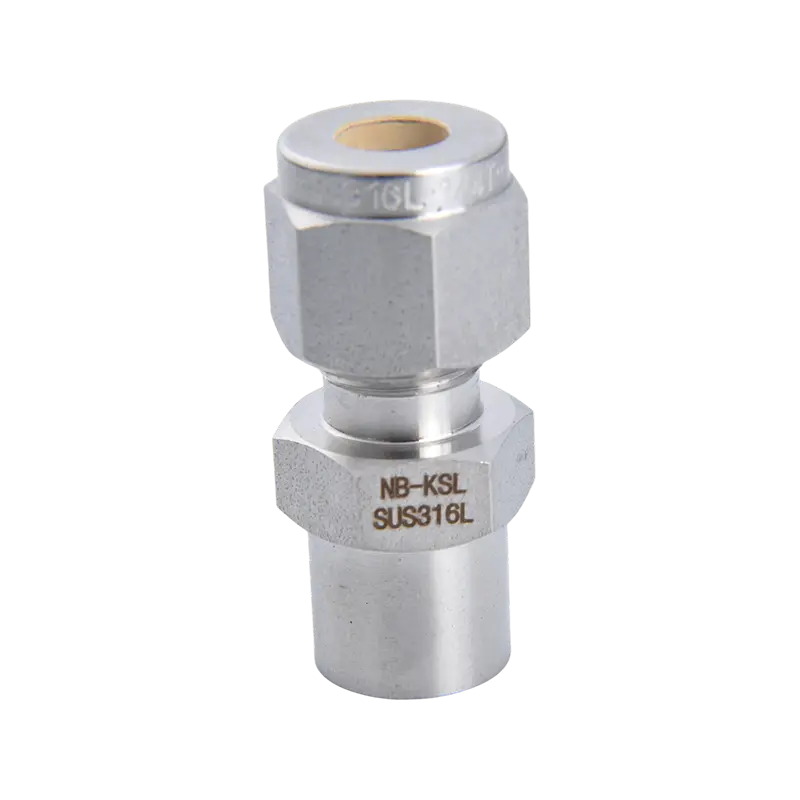
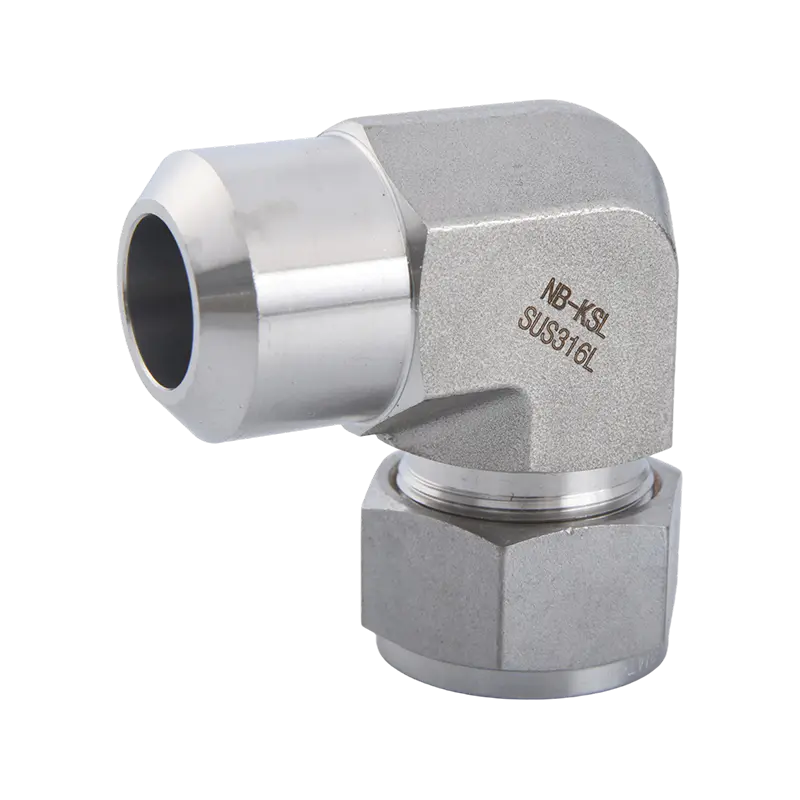
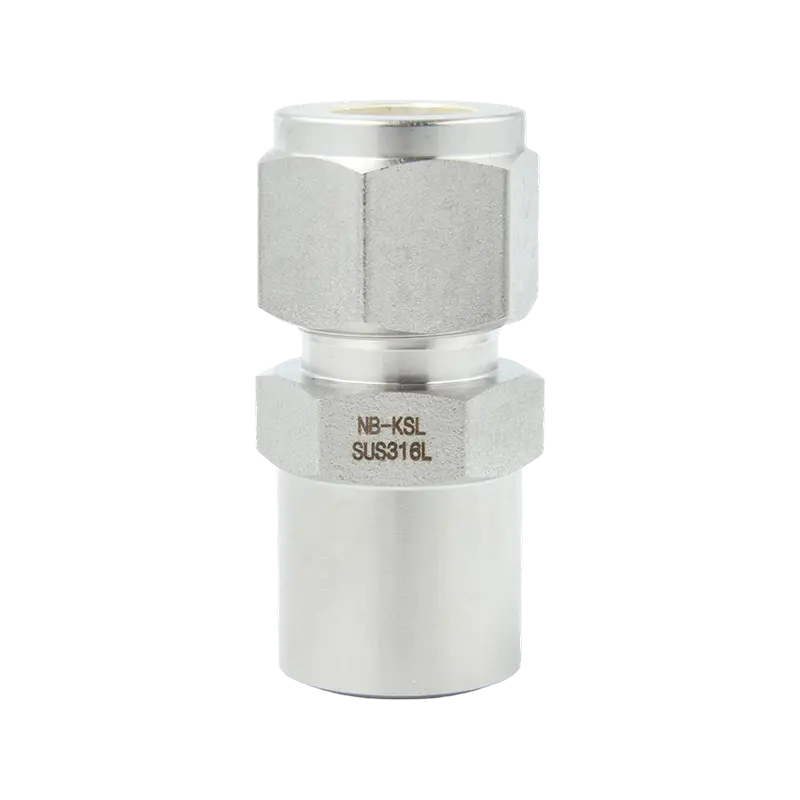
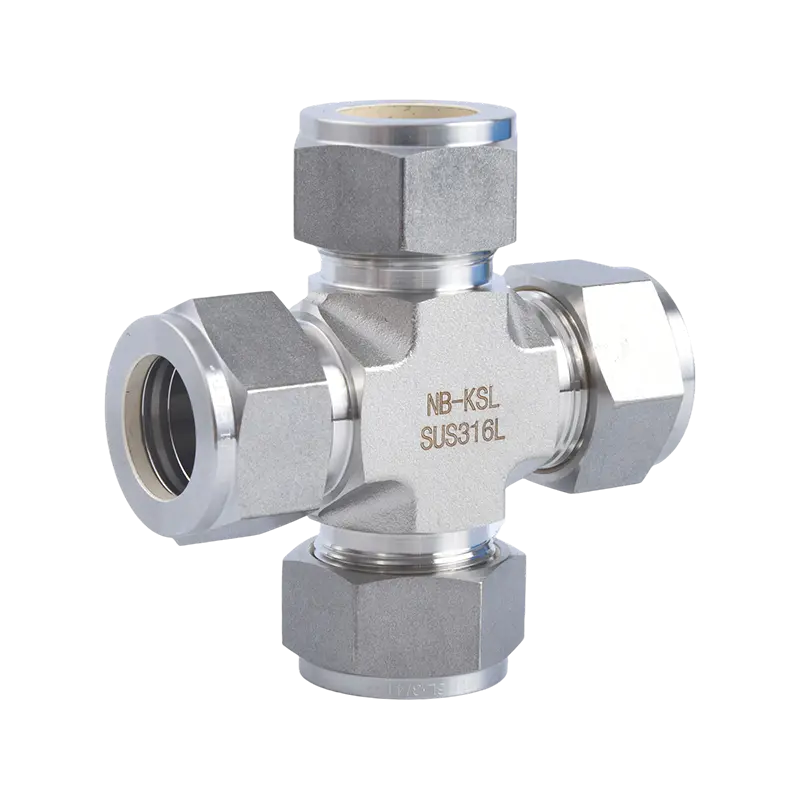
Högern rörkoppling i rostfritt stål bestäms av fem faktorer, i prioritetsordning: materialkvalitet (304 vs. 316), anslutningstyp (kompression, utvidgad eller svetsad), arbetstryck och temperaturklassificering, rörets ...
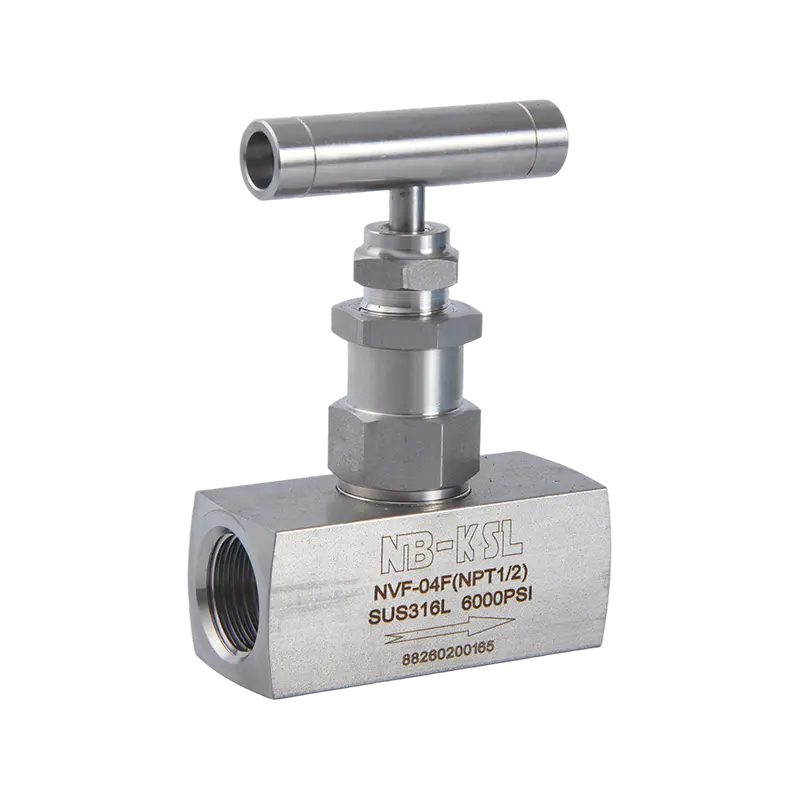
Vad är nålventiler i rostfritt stål och hur de fungerar En nålventil styr flödet genom en öppning med litet hål genom att föra fram eller dra in en avsmalnande nålformad skaft in i och ut ur ett precisionsbearbetat säte. När han...
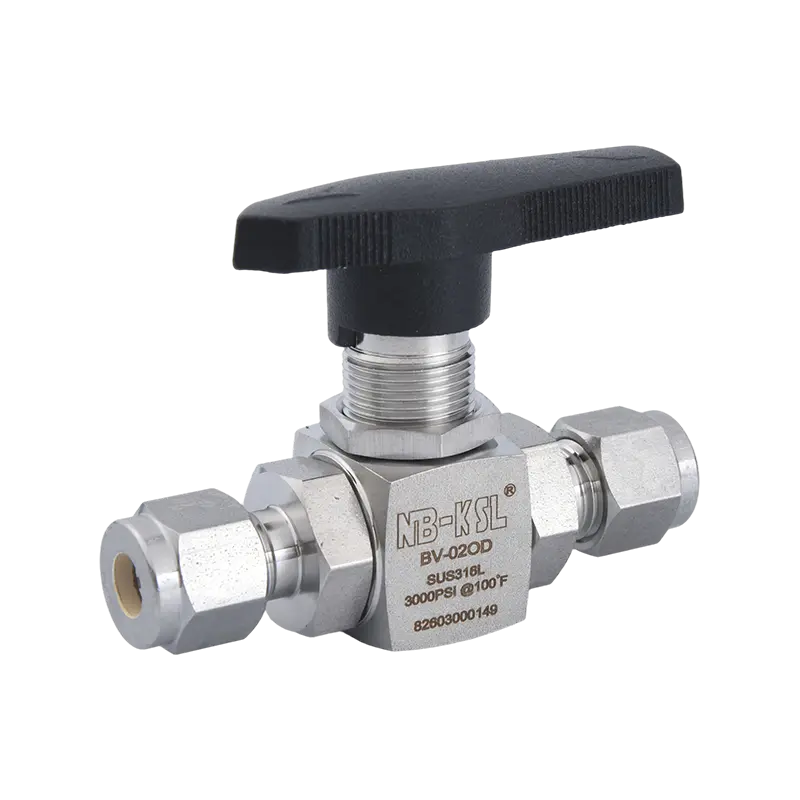
Om du behöver ett snabbt svar: för de flesta industriella rörsystem som hanterar vatten, ånga, luft, olja eller milda kemikalier under 1000 psi, en 316 rostfritt stål 2-delad eller 3-delad full-port kulventil med PTFE-säten är rät...
En baktändning av en gasledning är inte en långsam händelse. På en bråkdel av en sekund passerar en låga tillbaka genom insugnings- eller ventilationsledningen, och om den når bränsleånga eller ackumulerad gas kan systemet skadas elle...
 1 Zhongxin Yungu Zon D Byggnad 1, Jiangkou Street, Fenghua District, Ningbo City, Zhejiang-provinsen, Kina
 +86-574-88561893 / +86-15057497901
 Upphovsrätt © Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
Grossist tillverkare av rostfritt stål och ventiler